Svařování vysokopevnostních ocelí ve stavebnictví
Foto: Pexels
Vysokopevnostní oceli (HSS) se používají hlavně v aplikacích, kde je žádoucí snížit hmotnost konstrukce. Použití vysoce kvalitní oceli a menších průřezů s sebou také přináší jiné pozitivní efekty, zejména nižší náklady na dopravu, montáž nebo demontáž, a díky moderním procesům je velmi často možné ušetřit energii při výrobě a snížit emisní stopu. Svařování je bezesporu důležitým bodem v návrhu a výrobním procesu. S rostoucí pevností základních materiálů se mj. zvyšují požadavky na přesnost a technologickou disciplínu. Katedra ocelových a dřevěných konstrukcí Fakulty stavební ČVUT v Praze v současnosti provádí výzkum zaměřený na prvky HSS svařované v oblastech studeného tváření a výzkum zaměřený na optimalizaci hybridních nosníků s HSS přírubami.
Úvod
Ocelové konstrukce představují dlouhodobě významnou součást stavebního průmyslu. Vysokopevnostní oceli (VPO) se využívají zejména v aplikacích, kde je žádoucí snížit konstrukční hmotnost. Použití kvalitnější oceli (a menších průřezů) s sebou přináší i další příznivé jevy, zejména nižší náklady na dopravu, montáž (popř. demontáž), díky moderním postupům je velmi často možné ušetřit při výrobě energii a snížit emisní stopu. Významným bodem návrhového a výrobního procesu je bezesporu svařování. Se zvyšující se pevností základních materiálů rostou mimo jiné také nároky na přesnost a technologickou kázeň. Na katedře ocelových a dřevěných konstrukcí stavební fakulty ČVUT v Praze v současné době probíhá výzkum zaměřený na prvky z VPO svařené v místech tváření za studena a výzkum zaměřený na optimalizaci hybridních nosníku s pásnicemi z VPO. V obou případech je právě způsob a kvalita provedení svarů klíčovým bodem.
Svařování vysokopevnostních ocelí
Ve stavebním průmyslu se jednoznačně nejvíce využívá obloukové svařování, ať už ve formě odtavující se elektrody v aktivním (MAG) či inertním (MIG) ochranném plynu, používá se rovněž svařování neodtavující se wolframovou elektrodou (TIG) či tradiční ruční svařování (MMA). Pro větší, robotem prováděné svary, je vhodné svařování pod tavidlem. Pro některé konkrétní případy, zejména přivařování spřahovacích trnů, se používá metoda s trochu matoucím českým názvem „přivařování svorníků“. Další svařovací metody se ve stavebnictví příliš nevyužívají.
Únosnost svarového spoje u VPO
Při hodnocení svařitelnosti ocelí se zpravidla vyčísluje tzv. uhlíkový ekvivalent (CEV), který je závislý na chemickém složení slitiny. Vyšší CEV, který je pro některé VPO typický, obecně může zvyšovat riziko vodíkových trhlin svarů a také zhoršení mechanických vlastností v tepelné ovlivněné oblasti (TOO). Existují ovšem samozřejmě svařovací postupy, které tato rizika v maximální možné míře eliminují. Výsledná únosnost svarového spoje závisí na řadě faktorů, jako je například přídavný materiál, chemické složení základního materiálu, teplota předehřevu, vstupní teplo, rychlost chladnutí nebo mezihousenková teplota (interpass). Bylo prokázáno [1], že mechanické vlastnosti TOO závisí zejména na teplotách během svařování. U svarů VPO je efekt mikrostrukturálních změn v této oblasti výraznější než u spojů z běžných ocelí. Podle obecných vztahů lze vypočítat přípustný interval doby chladnutí (t8/5,min; t8/5,max) v závislosti na vstupním teple. Pokud jsou definovány minimální teplota předehřevu a maximální mezihousenková teplota, lze vymezit tzv. „pracovní plochu“ svařování pro konkrétní oceli (obr. 1). Pracovní plocha pro svařování vysokopevnostních ocelí je výrazně menší než pro běžné oceli, což klade přísnější požadavky na celý výrobní proces.
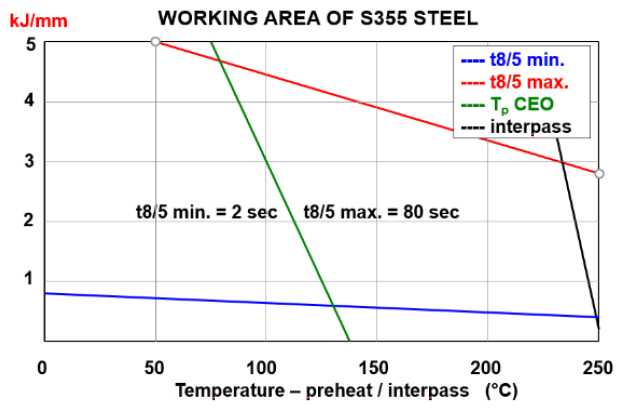
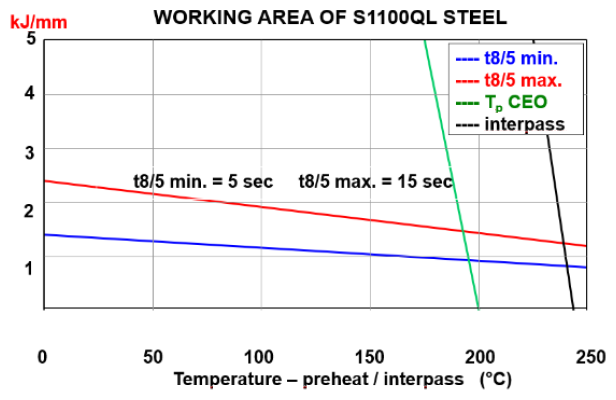
Obr. 1 – Příklad pracovních oblastí svařování: S355, S1100QL [2]
Únosnost svarového spoje lze zvýšit, pokud se použije přídavný materiál o vyšší pevnosti než je pevnost základního materiálu. V ČSN EN 1993-1-12 / 2008 [3], která uvádí doplňující pravidla k normám celé řady ČSN EN 1993 pro oceli tříd S500 až S700, je uvedeno, že přídavný materiál musí mít stejnou nebo vyšší pevnost než základní materiál. Pokud je svařování prováděno s přídavným materiálem s nižší pevností, musí být tento fakt zohledněn při stanovení konečné únosnosti spoje. Korelační faktor βw pro oceli třídy S460 až S700 včetně je dosud stanoven jednotně hodnotou βw = 1,0. Protože je tento předpoklad konzervativní, neumožňuje plně využít potenciál, kterým VPO ve skutečnosti disponují. Byly tedy provedeny výzkumy (např. [4], [5], [6]), jejichž cílem bylo experimentálně, numericky a na základě rešerší příslušné literatury stanovit skutečnou únosnost svarových spojů s různými pevnostmi základního a přídavného materiálu (tzn. mismatch). Na základě těchto výzkumných projektů bylo zjištěno, že celková únosnost svarového spoje vychází spíš z pevnosti kvalitnější složky svarové lázně. Dále byly stanoveny korelační součinitele pro konrétní třídy přídavných materiálů a vztah pro stanovení únosnosti svarových spojů typu „mismatch“. V připravované 2. generaci Eurokódů už je hodnota korelačního součinitele odstupňována a nabývá výtazně širšího spektra hodnot (tab. 1).
| Norma, třída oceli | Korelační součinitel βw | |||
|---|---|---|---|---|
| EN 10025 | EN 10210-1 | EN 10219-1 | EN 10149-2 | |
| S235 S235 W | S235 H | S235 H | 0,8 | |
| S275 S275 N/NL S275 M/ML | S275 H S275 NH/NLH | S275 S275 NH/NLH S275 MH/MLH | 0,85 | |
| S355 S355 N/NL S355 M/ML S355 W | S355 H S355 NH/NLH | S355 H S355 NH/NLH S355 MH/MLH | 0,9 | |
| S450 | 1,05 | |||
| S460 N/NL S460 M/ML S460 Q/QL/QL1 | S460 NH/NLH | S460 NH/NLH S460 MH/MLH | 0,85 | |
| S500Q/QL/QL1 | S500MC | 0,9 | ||
| S550Q/QL/QL1 | S550MC | 0,95 | ||
| S620Q/QL/QL1 | S600MC | 1,05 | ||
| S690Q/QL/QL1 | S650MC S700MC | 1,10 | ||
Výzkum svařování HSS na katedře odk FSV ČVUT v Praze
Svařování za studena tvářených vysokopevnostních ocelí
Na ČVUT v Praze, Fakultě stavební, byl předchozích letech prováděn výzkum, který se zabýval vlastnostmi za studena tvářené vysokopevnostní oceli, která byla následně podrobena svařovacímu procesu.
Při tváření ocelového plechu za studena tzn. „free bendingem“ dochází ke změnám mechanických vlastností zejména na jeho okrajích: tahovému zpevnění a změně mikrostruktury. Pokud je oblast tvarovaná za studena následně vystavena svařovacímu procesu dochází k druhotné změně. Hlavním cílem výzkumu bylo stanovení mechanických vlastností a úrovně reziduálních pnutí u prvků z oceli S960QL, která prošla procesem tváření za studena a následným svařováním (obr. 2). Jako výchozí zkoumané parametry byly zvoleny míra tváření za studena (poloměr vnitřního ohybu R30 a R45) a vstupní teplo svařování s ohledem na pracovní oblast oceli (nízké, střední, vysoké – včetně předehřevu).
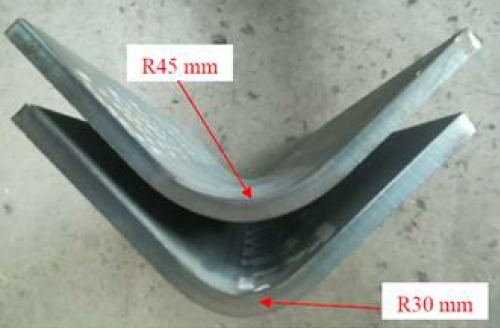
Obr. 2a – rozdílné vnitřní poloměry ohybu
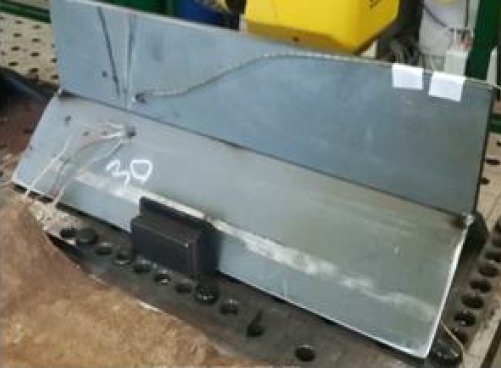
Obr. 2b –zkompletovaný vzorek připravený ke svařování
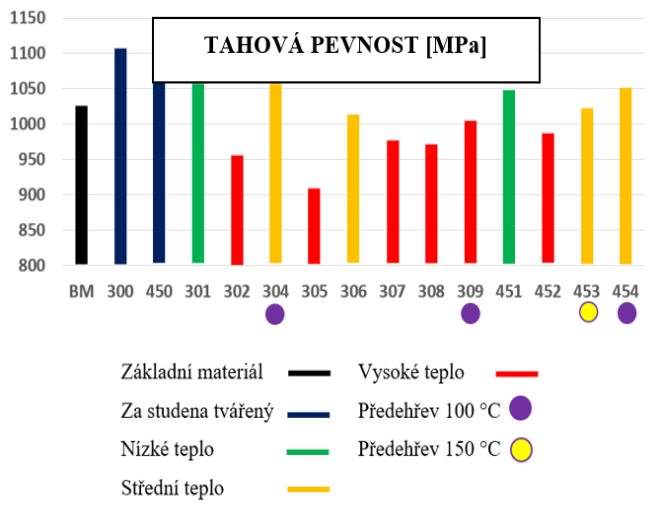
Obr. 3 – Závislost tahové pevnosti za studena tvářené a svařované oblasti
Za studena tvářená a svařovaná oblast byla následně vyfrézována do tvarů tahových vzorků a vzorků pro houževnatost, dále byly z této oblasti nařezány vzorky pro stanovení tvrdosti a metalografické analýzy.
Z provedených experimentů a numerických analýz bylo zjištěno, že u vyšetřované oblasti lze dosáhnout při volbě optimálních parametrů svařování vyšší pevnosti než je pevnost základního materiálu. Dále bylo zjištěno, že výsledná pevnost a tažnost příliš nezávisí na vnitřním poloměru zkoumané oblasti. Obecně lze tvrdit, že pokud chceme dosáhnout optimálního poměru mezi pevností, tažností a houževnatostí, je vhodně svařovat takto navržený svarový spoj s předehřevem do 150 °C a se středním nebo vysokým vstupním teplem v závislosti na vnitřním poloměru (obr. 3, 4, 5).
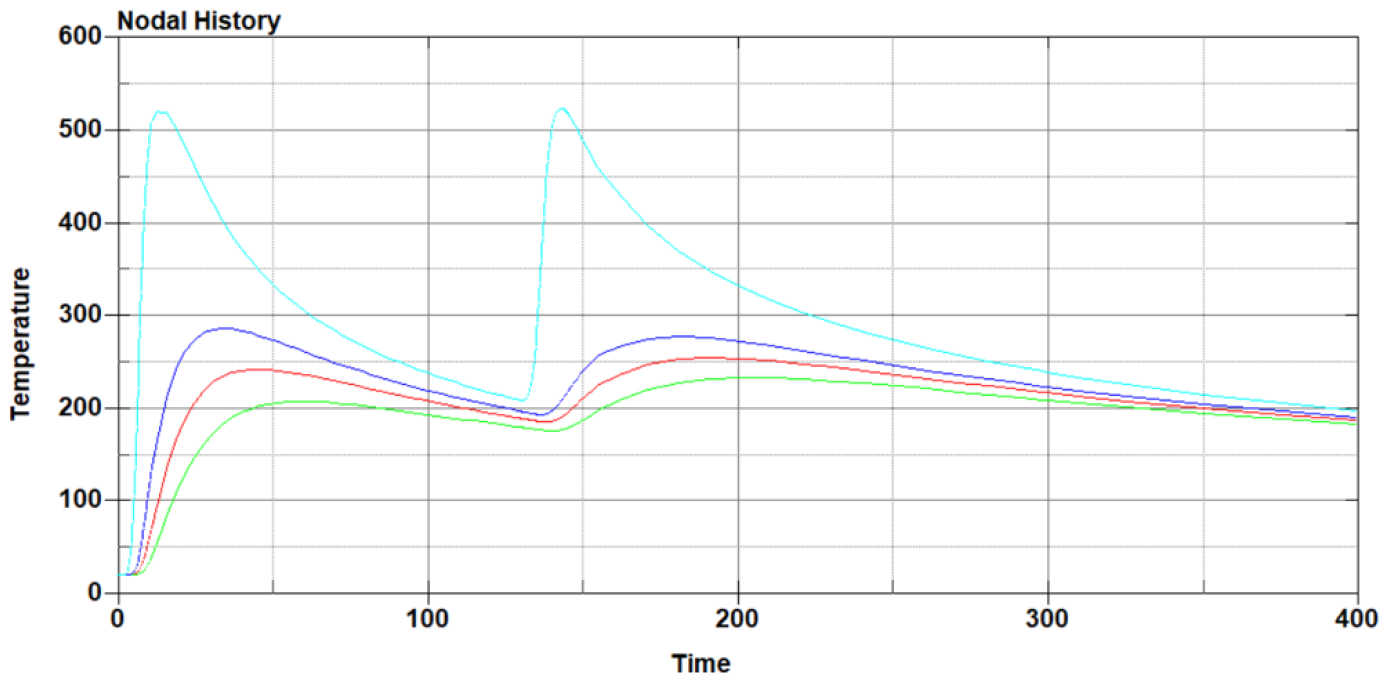
Obr. 4 – Příklad monitorovaných teplot během svařování
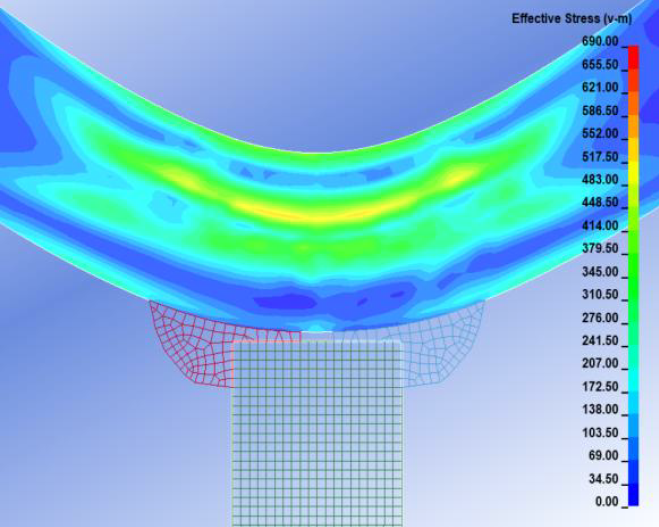
Obr. 5a – Příklad výstupu numerické analýzy, vzorek S690QL, nízké vnesené teplo, poloměr zakřivení R = 30 mm. Na obr. je vykresleno srovnávací napětí HMH před svařováním
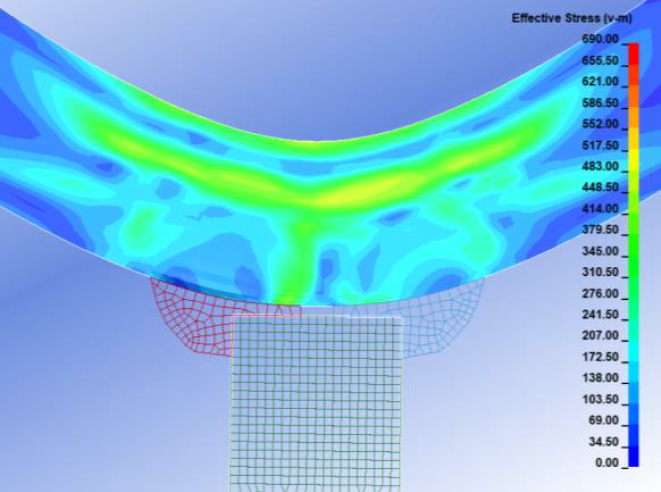
Obr. 5b – Příklad výstupu numerické analýzy, vzorek S690QL, nízké vnesené teplo, poloměr zakřivení R = 30 mm. Na obr. je vykresleno srovnávací napětí HMH po svařování
Hybridní plnostěnné nosníky – svařování rozdílných tříd ocelí
Hybridním nosníkem se označuje prvek s příčným řezem ve tvaru I, jehož pásnice jsou z kvalitnější oceli než stěna, která je při ohybu obecně méně namáhána a využívána. V minulosti bylo svařování ocelových plechů rozdílných tříd relativně nákladnou záležitostí, jsou známy případy velkých staveb, kdy se o využití hybridních nosníků a sloupů uvažovalo, ale ve výsledku nepodařilo právě díky náročnému svařování zaručit finanční úsporu. U hybridních svarů se obecně doporučuje volit přídavný materiál podle nižší pevnostní třídy a svařovací parametry podle vyšší třídy.
Na katedře ODK probíhá výzkum, jehož cílem je optimalizovat výrobní proces s ohledem na výslednou funkčnost nosníku, náklady a ekologickou stopu. Zvláštní důraz bude kladen na únavový detail styku pásnice a příčné výztuhy, která bude stejně jako stěna z běžné oceli. V současné době probíhají experimenty a předběžné simulace chování.
4. Závěr
Nové materiály, které přináší moderní stavební praxe s sebou přináší i nové výzvy v oblasti jejich svařování. Výsledný svar a celý detail musí splňovat nároky norem standardně používaných pro stavební konstrukce, jde zejména o únosnost a trvanlivost a s minimálním zásahem do okolního materiálu. Na katedře ocelových a dřevěných konstrukcí stavební fakulty ČVUT v Praze probíhá ve spolupráci se strojní fakultou výzkum několika oblastí, např. svařování v místě tváření za studena či hybridních svarů nosníků pro stavební konstrukce.
Literatura a použité zdroje
- Baddoo, N; High strength steel design and execution guide; Steel construction Institute, 2020
- Törnlom, S, Undermatching butt welds in high strength steel, Departments of civil and enviromental engineering, Lulea University of technology, 2007
- ČSN EN 1993-1-12 Eurokód 3: Navrhování ocelových konstrukcí – Část 1-12: Doplňující pravidla pro oceli vysoké pevnosti do třídy S 700, 2008
- Kuhlmann, U; High-strength steel fillet welded connections, Stuttgart University, Germany, 2008
- Kuhlmann, U; Load bearing capacity of fillet welded connections of high strength steels, Stuttgart University, Germany. 2014
- Collin, P; Design of welds in high strength steel, Lulea university of Technology, Sweden, 2004
High-strength steels (HSS) are used mainly in applications where it is desirable to reduce the structural weight. The use of higher-quality steel (and smaller cross-sections) also brings with it other positive effects, in particular lower costs for transport, assembly (or disassembly), and thanks to modern processes, it is very often possible to save energy during production and reduce the emission footprint. Welding is undoubtedly an important point in the design and production process. With the increasing strength of basic materials, the demands on precision and technological discipline are also increasing, among other things. The Department of Steel and Timber Structures of the Faculty of Civil Engineering of the Czech Technical University in Prague is currently conducting research focused on HSS elements welded in cold forming areas and research focused on optimizing hybrid beams with HSS flanges.