Nejčastější chyby při opracování nerezu a jak jim předcházet
Přehrát audio verzi
Nejčastější chyby při opracování nerezu a jak jim předcházet
00:00
00:00
1x
- 0.25x
- 0.5x
- 0.75x
- 1x
- 1.25x
- 1.5x
- 2x
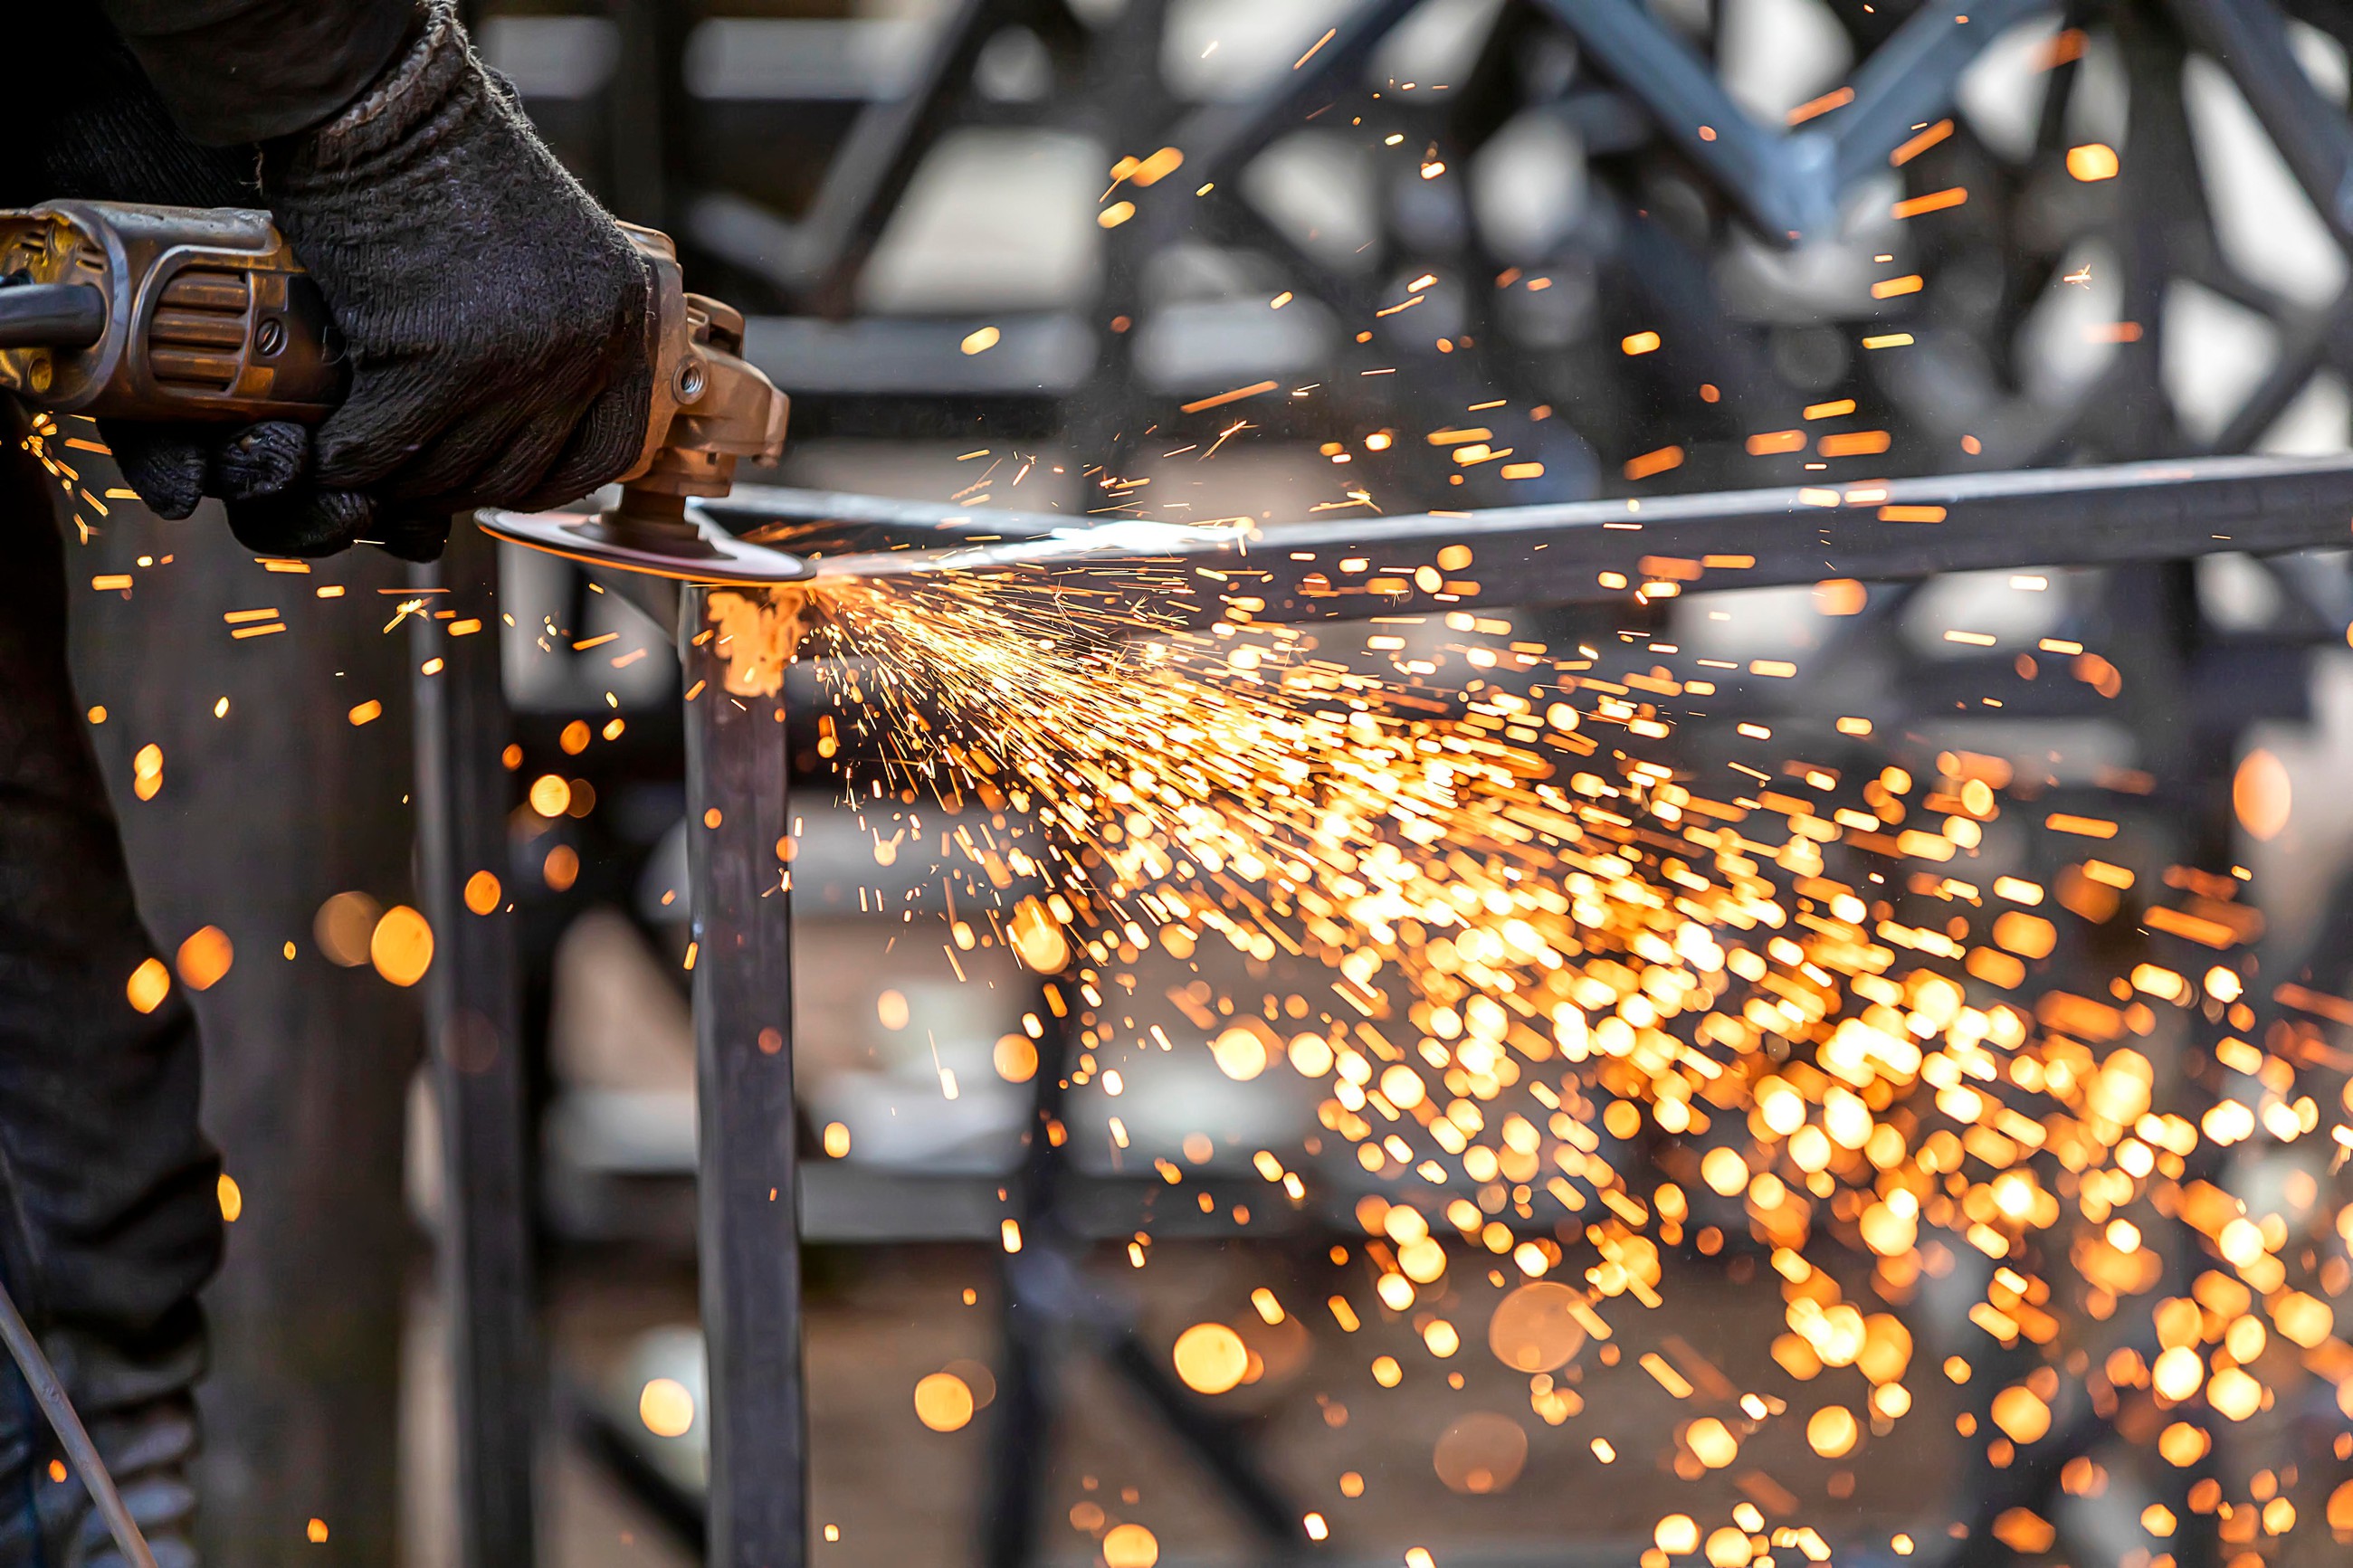
Nerezová ocel vyniká korozní odolností a dlouhou životností. Při nesprávném opracování však může snadno dojít k poškození jejího povrchu. Ať už jde o řezání, broušení, satinování nebo leštění, každá pracovní operace vyžaduje vhodný postup a správně zvolené nástroje. Na co si dát pozor a jak dosáhnout požadované kvality povrchu?
Nerezová ocel nachází uplatnění ve stavebnictví, strojírenství, potravinářství i při výrobě designových prvků. Přestože jde o odolný materiál, jeho opracování vyžaduje specifický přístup. Nerez totiž ve srovnání s běžnou uhlíkovou ocelí hůře odvádí teplo a některé její druhy mají sklon k deformačnímu zpevňování. Nesprávný pracovní postup proto může způsobit přehřátí, změnu zabarvení nebo poškození povrchu.
Kvalitní výsledek závisí především na správné kombinaci nástroje, brusného materiálu, otáček a pracovního postupu. Důležité je také vědět, jakého výsledného povrchu chceme dosáhnout.
Proč vyžaduje nerezová ocel specifický přístup?
Korozní odolnost nerezové oceli zajišťuje především chrom. Na povrchu vytváří tenkou pasivní vrstvu, která materiál chrání před působením okolního prostředí.
Ne všechny nerezové oceli však mají stejné vlastnosti. V praxi se často setkáváme s různými jakostmi, 1.4301 (AISI 304), vhodnou pro řadu běžných aplikací, nebo 1.4404 (AISI 316L), která díky přídavku molybdenu nabízí vyšší odolnost vůči některým agresivním prostředím, zejména chloridům.
Při opracování nerezu proto nestačí dosáhnout požadovaného tvaru. Stejně důležité je zachovat kvalitu povrchu a jeho korozní odolnost. Nevhodné brusivo, nadměrné zahřívání nebo kontaminace částicemi běžné oceli mohou výsledné vlastnosti výrobku zhoršit.
Řezání nerezu: Jak dosáhnout čistého řezu bez zbytečného přehřívání?
Prvním krokem při opracování bývá často dělení materiálu. Ať už jde o plechy, trubky nebo profily, cílem je přesný řez s minimálním vznikem otřepů a omezením nadměrného zahřívání.
Pro ruční řezání úhlovou bruskou jsou vhodné tenké řezné kotouče určené na nerezovou ocel. Jejich konstrukce umožňuje rychlý průchod materiálem, omezuje šířku řezu a snižuje množství vznikajícího tepla.
Při práci je důležité zvolit odpovídající tloušťku kotouče, zajistit stabilní upnutí materiálu a dodržovat předepsané otáčky. Nadměrný přítlak nebo nevhodné vedení nástroje mohou způsobit přehřívání, vznik otřepů i poškození kotouče.
Pro přesné dělení drobných součástí, tenkostěnných trubek nebo vytváření menších otvorů lze využít také mini řezné kotouče. Ty umožňují přesnější práci v místech, kde je použití běžné úhlové brusky obtížné. U masivnějších dílů je naopak potřeba zohlednit větší průřez materiálu a zvolit odpovídající technologii řezání.
Broušení nerezu a svarů: Správné brusivo rozhoduje o výsledku
Po řezání nebo svařování zpravidla následuje broušení. Jeho cílem může být odstranění otřepů, zarovnání svarů, úprava hran nebo příprava povrchu před dalšími dokončovacími operacemi.
Výběr brusného materiálu by měl odpovídat požadovanému úběru. Pro hrubší opracování jsou vhodné například zirkonkorundové nebo keramické brusné kotouče. Keramická brusiva umožňují účinný úběr materiálu i při relativně nízkém přítlaku, pokud jsou používána za doporučených podmínek.
Pro běžné broušení a zarovnávání svarů se často používají lamelové kotouče, které kombinují úběrový výkon s možností kontrolovanějšího opracování. Fíbrové kotouče jsou vhodné zejména pro broušení ploch a odstranění nerovností. U koutových svarů, oblých součástí nebo špatně přístupných míst se uplatňují mini fíbrové a lamelové kotouče.
Při výběru je potřeba zohlednit nejen požadovaný úběr, ale také tvar dílu a následnou povrchovou úpravu. Pro jednotlivé operace proto existují specializované brusné nástroje pro opracování nerezu, od hrubých brusných a lamelových kotoučů až po materiály pro jemné dokončovací práce.
Jakou zrnitost brusného kotouče zvolit?
Zrnitost určuje, jak agresivně bude brusivo materiál odebírat a jak jemný povrch po sobě zanechá. Obecně platí, že čím nižší číslo zrnitosti, tím hrubší broušení.
| Zrnitost | Typické použití |
|---|---|
| P36–P40 | Hrubé broušení a výraznější úběr materiálu |
| P60–P80 | Zarovnávání svarů a běžné broušení |
| P120 | Jemnější broušení a příprava na dokončovací úpravu |
| P180–P320 | Sjednocování povrchu a jemné dokončovací broušení |
| P400–P800 a jemnější | Finální úpravy podle požadovaného vzhledu |
Tabulka je orientační. Zrnitosti různých typů brusiv, zejména netkaných materiálů, nemusí být přímo srovnatelné.
Při broušení je vhodné postupovat od hrubšího brusiva k jemnějšímu. Přeskakování příliš velkého počtu zrnitostních stupňů může vést k tomu, že na povrchu zůstanou hlubší rýhy, jejichž odstranění bude při finální úpravě obtížné.
Například při zarovnávání svaru na nerezové konstrukci lze začít hrubším brusivem vhodným pro odstranění přebytečného materiálu. Následně se přechází na jemnější zrnitosti, které odstraní stopy po předchozím broušení. Pokud je cílem pohledový satinovaný povrch, dokončovací fáze probíhá pomocí vhodného netkaného brusiva. Konkrétní posloupnost zrnitostí je nutné přizpůsobit výchozímu stavu povrchu, typu brusiva a požadovanému výsledku. Vždy se, ale snažte již na začátku použít co nejjemnější zrnitost, kterou vám dovolí vaše operace.
Satinování nerezu: Jak dosáhnout rovnoměrného povrchu?
Ne každá nerezová součást musí mít zrcadlový lesk. U zábradlí, madel, kuchyňských zařízení nebo designových prvků se často požaduje matný či satinovaný povrch s jemnou, rovnoměrnou strukturou.
K jeho vytvoření se používají zejména netkané brusné materiály, brusné pásy nebo satinovací válce. Na rozdíl od agresivních brusiv slouží především ke sjednocení vzhledu, odstranění drobných stop po předchozím broušení a vytvoření požadované textury.
Příkladem jsou netkané kotouče RED PERFECT 3D, určené pro matování, satinování a finální broušení nerezových dílů. Jejich struktura pomáhá vytvářet rovnoměrný dekorativní povrch.
Při satinování je důležité zachovávat stejný směr opracování, zejména pokud má mít výsledný povrch pravidelnou kartáčovanou strukturu. Nerovnoměrný přítlak nebo opakované přejíždění některých míst může způsobit viditelné rozdíly ve vzhledu povrchu.
Leštění nerezu: Od jemného broušení k vysokému lesku
Pokud je cílem hladký a vysoce lesklý povrch, samotné jemné broušení zpravidla nestačí. Následuje leštění, při kterém se odstraňují velmi jemné stopy po předchozích operacích.
Pro tuto fázi se používají filcové, plstěné nebo textilní lešticí kotouče v kombinaci s odpovídající lešticí pastou. Správná kombinace lešticího prostředku a nástroje umožňuje dosáhnout požadovaného výsledku.
U menších součástí lze využít mini lešticí kotouče, zatímco pro rozsáhlejší plochy jsou vhodnější specializované leštičky s regulací otáček.
Důležité je začínat leštění až ve chvíli, kdy jsou odstraněny hlubší rýhy. Lešticí pasta totiž nedokáže účinně napravit nedostatečně provedené předchozí broušení. Při práci je také potřeba kontrolovat teplotu povrchu a nepoužívat nadměrný přítlak.
Jak vybrat brusivo podle pracovního úkonu?
Jednotlivé fáze opracování vyžadují různé nástroje. Následující přehled ukazuje typické možnosti jejich použití.
| Pracovní úkon | Vhodný typ nástroje |
|---|---|
| Dělení nerezového profilu | Tenký řezný kotouč na nerez |
| Hrubé zarovnání svaru | Lamelový nebo fíbrový kotouč s vhodným keramickým či zirkonkorundovým brusivem |
| Opracování koutových svarů | Mini fíbrový nebo flexibilní lamelový kotouč |
| Odstranění otřepů a čištění svarů | Vhodný nerezový drátěný kartáč nebo abrazivní čisticí kotouč |
| Sjednocení povrchu | Jemnější brusivo, případně netkaný brusný materiál |
| Satinování a matování | Netkaný dokončovací materiál, brusný pás nebo satinovací válec |
| Leštění do vysokého lesku | Lešticí kotouč a vhodná lešticí pasta |
Přehled je orientační. Konkrétní výběr závisí také na tvaru součásti, jakosti nerezové oceli, výchozím stavu povrchu a dostupném strojním vybavení.
Nejčastější chyby při opracování nerezu
Ani kvalitní brusivo samo o sobě nezaručí správný výsledek. V praxi se opakuje několik chyb, které mohou ovlivnit nejen vzhled, ale také životnost hotového výrobku.
1. Používání stejných nástrojů na běžnou ocel i nerez
Jednou z nejzávažnějších chyb je kontaminace nerezového povrchu částicemi běžné uhlíkové oceli. Pokud se na nerez použije brusný kotouč nebo kartáč, který předtím sloužil k opracování běžné oceli, mohou se na povrch zanést železné částice. Ty následně mohou korodovat a vytvářet rezavé skvrny.
Zvláštní pozornost si zaslouží také drátěné kartáče. Pro čištění nerezových svarů a povrchů je nutné používat kartáče s dráty vhodnými pro nerezovou ocel, které nebyly dříve použity na běžnou uhlíkovou ocel. I nerezový kartáč totiž může přenést cizorodé železné částice, pokud byl používán na jiném materiálu.
2. Nadměrný přítlak a přehřívání materiálu
Příliš velká síla při broušení nemusí znamenat rychlejší práci. Naopak může vést k nadměrnému zahřívání, rychlejšímu opotřebení brusiva a poškození povrchu.
Přehřátí se může projevit žlutým, hnědým nebo modrým zabarvením povrchu, označovaným jako náběhové barvy. Při jejich vzniku se mění charakter povrchové oxidické vrstvy, výsledkem čehož může být snížení korozní odolnosti.
Řešením je vhodné brusivo, přiměřený přítlak a správně zvolené pracovní otáčky.
3. Nevhodná zrnitost a nesprávné pořadí broušení
Příliš hrubé brusivo může vytvořit hluboké rýhy, které se při následném dokončování obtížně odstraňují. Naopak příliš jemné brusivo není efektivní pro výraznější úběr materiálu.
Každá fáze opracování proto vyžaduje odpovídající nástroj. Hrubé broušení, sjednocení povrchu a finální leštění představují rozdílné operace, které nelze vždy provést jedním kotoučem.
4. Nevhodné otáčky a opotřebované nástroje
Použití brusiva při nevhodných otáčkách může zhoršit kvalitu opracování, zvýšit opotřebení nástroje nebo představovat bezpečnostní riziko. Je proto nutné respektovat maximální povolené otáčky kotouče i doporučené pracovní parametry výrobce.
Poškozené nebo nadměrně opotřebované brusné kotouče je potřeba včas vyměnit.
Finální čištění a ochrana povrchu: Poslední krok, na který se zapomíná
Po opracování je důležité odstranit z povrchu brusný prach, mastnotu a další nečistoty. Zvláštní pozornost vyžadují svařované části, u nichž může být nutné odstranit tepelné oxidy a zajistit odpovídající korozní odolnost povrchu.
Podle charakteru výrobku a požadavků na jeho použití může být vhodné také chemické moření nebo pasivace. Tyto postupy je však nutné odlišovat od běžného čištění a kosmetického leštění. Vyžadují odpovídající chemické prostředky, odborný postup a bezpečnostní opatření.
Pro běžnou údržbu lze využít specializované čisticí a ošetřovací přípravky na nerezovou ocel. Součástí správného pracovního postupu je také používání vhodných osobních ochranných prostředků, zejména ochrany zraku, sluchu a dýchacích cest podle charakteru prováděné činnosti.
Správný postup a vhodné nástroje šetří čas i materiál
Kvalitní opracování nerezu začíná správným výběrem nástroje a pokračuje dodržováním odpovídajícího pracovního postupu. Nevhodné brusivo, nadměrný přítlak nebo zanedbání jednotlivých dokončovacích fází mohou vést k dodatečným opravám či znehodnocení povrchu.
Při výběru vybavení je proto vhodné posuzovat celý proces od řezání až po finální úpravu. Například společnost Würth nabízí nástroje a brusiva pro opracování nerezu určené pro jednotlivé pracovní operace.
Systematický postup pomáhá dosahovat konzistentních výsledků, omezovat zbytečné dokončovací práce a zachovat požadované vlastnosti nerezových výrobků.